医疗器械夹子塑胶铝合金组装件 小部件背后的大工艺
在医疗手术室、急诊科甚至日常护理场景中,医疗器械夹子看似微不足道,却承担着止血、组织固定、管路夹闭等关键功能。其中,塑胶与铝合金组合的组装件正成为越来越多医疗器械设计的首选方案。这类夹子通常由铝合金骨架提供强度和弹性,塑胶部件负责夹持面的柔和接触、防滑与绝缘,二者通过精密组装形成功能整体。本文将深入解析这种组装件的材料选择、结构设计、制造工艺、质量控制及典型应用场景。
一、为什么是塑胶+铝合金?
纯金属夹子虽然强度高,但存在几个问题:一是夹持面 rigid,容易压伤组织或管路;二是导热快,高温灭菌后取出时可能烫伤操作者,低温环境下又冰冷刺骨;三是电绝缘性差,在电外科手术中有漏电风险。纯塑胶夹子则强度不足、易老化变形,无法满足反复开合或较大夹持力的需求。
塑胶与铝合金的组合恰好取长补短:铝合金(常用6061、7075等牌号)经过阳极氧化处理,具备轻质、高比强度、耐腐蚀、可着色等优势,用来制作夹臂、弹片、铰链等承力部件;塑胶(如POM、PC、PEEK、尼龙等)注塑成夹持垫、手柄套、绝缘护套等,提供柔软的接触面、防滑纹理、电绝缘和隔热效果。两者组装后,单个器械夹子往往不到50克,却能承受数牛顿的夹持力并反复使用。
二、典型结构与组装工艺流程
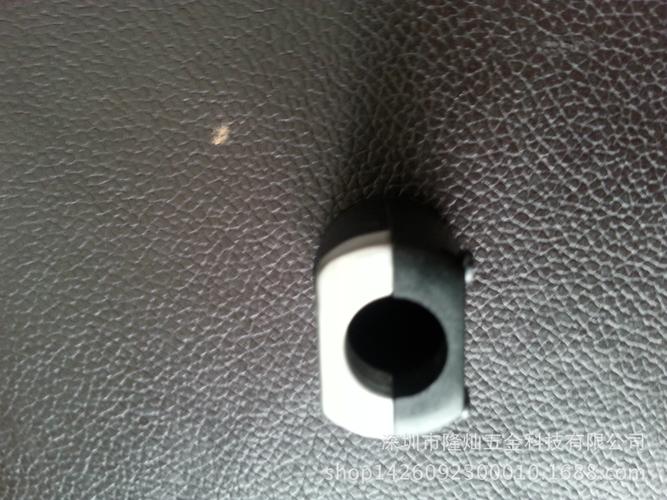
以小尺寸鼠齿钳式医疗器械夹子为例,其组装件通常包括:阳极氧化铝合金左夹臂、右夹臂、不锈钢弹簧片(或铝合金一体弹片)、POM夹持齿垫、PC手柄套以及连接铆钉或转轴。组装流程如下:
- 铝合金零件加工:压铸或CNC加工出夹臂毛坯,去毛刺后阳极氧化处理,以增强耐磨性和绝缘层附着性。
- 塑胶件注塑:按照ISO 13485医疗质量体系选择医用级塑胶粒料,注塑成型后检查飞边、缩水、尺寸公差。
- 预处理与清洗:所有零件经过超声波清洗、烘干,去除油污和微粒。
- 组装:在洁净车间内,通过铆压、卡扣、超声焊接或螺钉连接等方式将塑胶件与铝件固定。转轴处通常加入医用润滑脂。
- 力学测试:对组装后的每个夹子进行开合力测试、疲劳寿命测试(如反复开合1000次)。
- 灭菌包装:采用环氧乙烷或辐照灭菌,装入医用透析纸袋。
三、技术难点与质量管控
这类组装件的核心技术难点在于牢固性与流畅性的平衡。胶水粘接或纯卡扣方式长期使用可能出现松动,因此多数设计采用机械互锁+过盈配合。铝合金表面能高,粘接前要进行等离子处理;塑胶件若吸水性强(如尼龙),储存环境湿度要控制在40%以下。
质量控制重点包括:组装件拉脱力(塑胶件从铝件上分离所需的力,通常要求大于30N)、夹持力衰减、铝合金阳极氧化层的生物相容性(ISO 10993)、塑胶件可萃取物和重金属含量检测、以及反复灭菌后尺寸稳定性。
四、典型应用场景
- 术中止血夹钳:用于夹闭小血管,塑胶垫避免压碎血管壁。
- 内窥镜活检钳配件:细长铝管+塑胶滑环结构。
- 导管固定夹:夹在输液管上防止滑脱,塑胶内衬不损伤管路。
- 显微手术镊式夹:尖端极其精细,铝件镀色区分左右。
在这些场景中,医疗器械夹子需具备单手操作、定位精确、不产生微粒、耐受反复灭菌等通用特性。当使用者握住铝制手柄、感受到塑胶触点的柔软反馈时,实际是身后十几道精密组装工序在支撑那一秒的操作手感。"}
如若转载,请注明出处:http://www.818lipin.com/product/51.html
更新时间:2026-09-25 06:13:41